Le recours à la voie d’administration parentérale a fortement progressé ces dernières années : les médicaments parentéraux représentent désormais environ 32 % (en volume) du marché mondial [1]. L’administration parentérale, par injection ou perfusion, est indispensable pour de nombreux produits biologiques, mais elle est aussi couramment utilisée pour les petites molécules, les médicaments peu solubles et l’administration de traitements nutritionnels et vitaminiques. Ces produits sont commercialisés sous forme liquide ou lyophilisée, dans une large gamme de dosages et de contenants : flacons, ampoules, cartouches, poches souples et seringues préremplies. Dans tous les cas, le remplissage aseptique du contenant est une étape clé du procédé de fabrication, qui exige des investissements importants pour garantir la qualité et la propreté de l’emballage primaire. Il est de plus en plus admis que la préparation de l’emballage primaire avant remplissage est très consommatrice de CAPEX, d’OPEX et de temps, et que les premières étapes du remplissage aseptique, bien que critiques pour la qualité et la sécurité du produit, n’apportent pas de valeur ajoutée.
La hausse de la demande en médicaments parentéraux intervient alors que la pression sur les coûts est intense, dans une industrie dont la structure se transforme profondément. Les laboratoires pharmaceutiques réduisent leurs actifs opérationnels en s’appuyant sur un réseau d’organisations de recherche sous contrat (CRO) et de façonniers (CMO), et en rachetant des start-up de biotechnologie. Un nouveau segment du marché délaisse les blockbusters d’hier à base de petites molécules, qui nécessitaient de grandes lignes de remplissage dédiées, au profit de la fabrication de petits lots de produits biotechnologiques, dans des installations multiproduits utilisant différents formats de contenants pour traiter des populations de patients plus restreintes.
Ces évolutions exigent de l’agilité et une base d’actifs plus légère, d’où l’intérêt croissant pour des solutions standardisées et transférables de remplissage aseptique, qui permettent de se concentrer sur le cœur de métier : le développement de médicaments. L’une des tendances marquantes est l’utilisation croissante d’emballages primaires prêts à l’emploi (RTU) pour les opérations de remplissage/finition. Portés par le succès des seringues préremplies, les emballages primaires RTU sont devenus une option privilégiée dans la fabrication aseptique, car ils favorisent la flexibilité du remplissage et réduisent le coût total de possession (TCO) pour les laboratoires. L’externalisation des activités non essentielles de lavage et de stérilisation devient de plus en plus courante pour les flacons et les cartouches. Si les options RTU pour les flacons de petit volume sont largement disponibles, les solutions flexibles pour les contenants de plus grande taille, entre 50 et 250 ml, ne sont pas encore pleinement établies ; or l’accès à de grands flacons moulés au format RTU est essentiel pour des applications clés.
Le lancement de Sterinity par SGD Pharma (Paris, France), leader mondial de l’emballage pharmaceutique en verre moulé, rend pour la première fois commercialement accessible la fabrication de flacons en verre moulé RTU. Reposant sur la plateforme éprouvée EZ-Fill® d’Ompi (Padoue, Italie), ce nouveau produit étend les avantages commerciaux et pratiques du RTU à un plus large éventail d’applications. Dans cet article, nous présentons ce qu’implique le remplissage aseptique, les exigences propres aux différents types de flacons et les moteurs de l’adoption des emballages RTU.
Comprendre le remplissage aseptique
Les médicaments parentéraux sont administrés directement de leur emballage au patient, ce qui rend une préparation rigoureuse de cet emballage indispensable à la sécurité des patients. Le processus de remplissage aseptique englobe donc l’emballage, sa préparation, le remplissage du médicament et la fermeture, jusqu’au stockage et à l’expédition. Une description détaillée de chacune de ces étapes dépasse le cadre de cet article, mais elles sont brièvement présentées ci-dessous.
La verrerie propre et contrôlée, telle que livrée par le fournisseur, est soumise à des procédés de lavage, de stérilisation et de dépyrogénation afin d’éliminer :
- les particules inertes, qui présentent un risque d’effets thrombotiques pour le patient. Elles peuvent être en suspension dans l’air ou provenir de la production et du transport du verre ;
- les micro-organismes, endémiques dans l’environnement, qui peuvent provoquer des maladies graves telles que la septicémie ;
- les pyrogènes, substances qui provoquent de la fièvre chez le patient, dont les endotoxines produites par les bactéries mortes sont un exemple type.
Ce domaine fait l’objet d’un encadrement réglementaire étendu, notamment les recommandations de la FDA sur les bonnes pratiques de fabrication en vigueur (CGMP) [2] et la documentation BPF de l’UE récemment mise à jour (2017) [3]. Comme le précise clairement le 21 CFR 211.113, « des procédures écrites appropriées, conçues pour prévenir la contamination microbiologique des médicaments présentés comme stériles, doivent être établies et suivies. Ces procédures doivent inclure la validation de tous les procédés aseptiques et de stérilisation ». La mise en place d’une nouvelle ligne de remplissage aseptique représente donc un chantier vaste et conséquent.
Le lavage et le rinçage sont des étapes critiques de la préparation de la verrerie au remplissage aseptique. Destinés principalement à éliminer les particules inertes, ils réduisent également la contamination et les niveaux d’endotoxines. Il est essentiel d’utiliser une eau répondant aux mêmes normes de qualité que celle injectée au patient, l’eau pour préparations injectables (EPPI). Les procédés de stérilisation réduisent ensuite les micro-organismes jusqu’à un niveau d’assurance de stérilité défini ; ils peuvent faire appel à la chaleur humide, à la chaleur sèche (en étuve ou en tunnel de stérilisation), au traitement à l’oxyde d’éthylène, à l’irradiation (gamma ou électrons), à la filtration et/ou à d’autres techniques. La dépyrogénation est généralement un traitement à plus haute température que la stérilisation, réalisé plus longtemps en étuve sèche ou en tunnel (de stérilisation).
Le temps et l’argent nécessaires à la mise en service d’une ligne aseptique sont considérables. Au-delà du CAPEX d’une laveuse et d’un tunnel de stérilisation à chaleur sèche, la maintenance, la validation continue et l’exploitation courante engendrent des dépenses importantes et récurrentes. Toute tâche manuelle exige des pratiques exemplaires en salle blanche, appuyées par une formation rigoureuse. Dans ce contexte, le passage au RTU peut offrir des avantages significatifs, selon le niveau de complexité et de personnalisation requis.
Choisir un emballage parentéral : pourquoi le verre moulé ?
Les emballages pharmaceutiques en verre sont produits en trois types de verre définis par les principales pharmacopées, l’USP <660> et l’EP 3.2.1, qui fixent les normes de performance des contenants en verre de Type I, Type II et Type III. Les contenants en verre destinés aux emballages parentéraux se distinguent par leur composition chimique (Type I, II ou III) et par leur mode de fabrication, les produits tubulaires comme moulés étant largement utilisés. La performance de ces contenants se mesure en termes de :
- résistance hydrolytique (mesure de la stabilité chimique) ;
- stabilité dimensionnelle et résistance mécanique ;
- qualité cosmétique.
Le choix de l’emballage le plus adapté est donc un élément essentiel du développement d’un produit et déterminant pour une fabrication sûre et rentable.
Le Type I désigne le verre borosilicaté, qui contient une part importante d’oxyde de bore (~10 %) et présente un niveau de résistance hydrolytique relativement élevé. La résistance hydrolytique, mesurée par les essais des pharmacopées, se quantifie par la quantité d’alcali libérée par un flacon en verre rempli d’eau ultrapure, testé à température élevée [4]. Une résistance hydrolytique élevée correspond à de faibles taux de relargage et traduit une grande stabilité chimique. Le verre de Type I présente également une meilleure résistance aux chocs thermiques. Ces propriétés le rendent très apprécié dans l’industrie et parfaitement adapté aux produits parentéraux.
Le verre de Type III, silico-sodo-calcique ou sodocalcique classique, contient des quantités importantes d’oxyde de sodium (~15 %) et d’oxyde de calcium (~10 %) et présente une résistance hydrolytique inférieure à celle du Type I. Il peut être utilisé pour des produits parentéraux si des études de stabilité confirment spécifiquement son adéquation, les applications pour poudres étant les plus courantes. La résistance hydrolytique peut être augmentée en traitant la surface interne du verre au sulfate d’ammonium, ce qui donne un verre de Type II, dont la résistance hydrolytique est similaire à celle du Type I, mais avec une durabilité chimique moindre.
Pour ce qui est de l’influence du mode de fabrication, les flacons moulés offrent une résistance mécanique élevée et un faible risque de casse, ce qui les rend particulièrement adaptés aux grands volumes (d’environ 50 à 3 000 ml) et aux produits lyophilisés. Les produits moulés sont aussi souvent retenus pour les formulations à pH élevé. Les flacons tubulaires sont les plus répandus dans la gamme de 1 à 20 ml : ils offrent une haute qualité cosmétique, une grande stabilité dimensionnelle et des parois fines, donc un produit plus léger.
Tous ces facteurs, parmi d’autres, déterminent l’emballage choisi pour un médicament parentéral donné, ce qui conditionne directement la technologie de remplissage aseptique retenue. Un site de production dédié à un médicament établi et commercialisé peut ne traiter qu’un seul type de flacon, mais les CRO, les CMO et les services de R&D ont besoin de la flexibilité nécessaire pour passer facilement d’un type d’emballage à l’autre et traiter des flacons de volumes différents. Ce besoin de flexibilité complique considérablement le développement de procédés de remplissage aseptique optimisés.
Une solution RTU
L’offre Sterinity de SGD Pharma, en association avec Ompi EZ Fill®, propose une solution « clé en main » pour le remplissage aseptique. Les flacons Sterinity sont livrés prêts à être introduits directement dans une opération de remplissage/finition aseptique, en tirant parti des avantages de l’emballage secondaire Ompi EZ-fill®, déjà testé et adopté sur un large éventail de plateformes d’équipements de remplissage/finition.
Les flacons parentéraux en verre sont livrés directement dans la zone de production, qui peut se trouver sur le site de fabrication pharmaceutique ou à distance, dans une installation centralisée ou sous-traitante desservant plusieurs laboratoires et/ou sites de production. Les flacons sont produits et contrôlés à 100 % en environnement de salle blanche dans l’usine SGD Pharma, puis soumis aux opérations suivantes :
- lavage à l’EPPI suivi d’un séchage en environnement de salle blanche ;
- dépyrogénation dans un tunnel de qualité pharmaceutique ;
- conditionnement en configuration nest and tub ou en plateau ;
- recouvrement par une feuille de Tyvek® ;
- scellage par un opercule Tyvek® puis mise en sachet steribag (simple ou double) ;
- stérilisation à l’oxyde d’éthylène selon un procédé validé conformément à la norme ISO 11135 [5].
Les flacons en verre RTU peuvent ensuite être stockés avec une durée de conservation de cinq ans.
La technologie RTU dissocie les étapes préparatoires du remplissage aseptique du remplissage/finition final, ce qui ouvre d’importantes possibilités d’externalisation et de pilotage des procédés (voir figure 1). S’appuyer sur cette solution éprouvée supprime les travaux de développement, de conception, de construction et de validation liés à une conception interne sur mesure, et accélère la réalisation d’un nouveau projet. C’est un gain décisif, en contexte clinique comme industriel, qu’il s’agisse d’une nouvelle ligne ou de la modernisation/extension d’une capacité existante, et qui peut accélérer la mise sur le marché d’un produit. En outre, les conceptions standardisées sont rigoureusement optimisées en termes de facilité d’utilisation, d’automatisation et de maintenance. Ces avantages permettent de réduire sensiblement l’OPEX associé.
Ainsi, le TCO d’une plateforme RTU (CAPEX et OPEX sur toute la durée de vie de l’unité) est souvent bien inférieur à celui des solutions internes. C’est particulièrement vrai lorsqu’il faut des lignes combinées, c’est-à-dire des lignes de remplissage aseptique capables de traiter plusieurs types d’emballages parentéraux (cartouches, seringues ou flacons) sans reconfiguration des modules. Cet atout est particulièrement précieux pour le remplissage de petits lots.
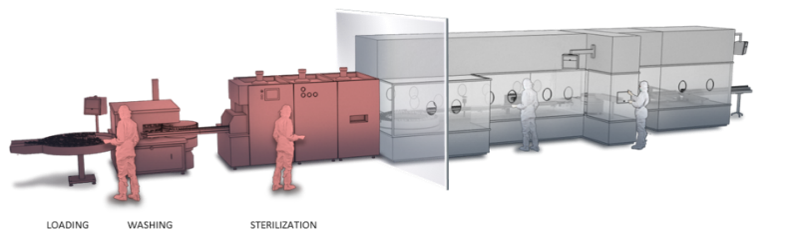
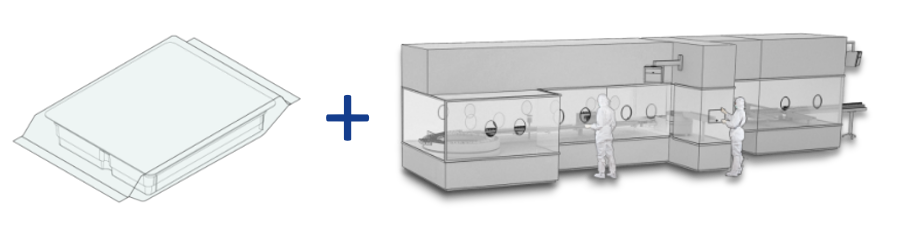
Figure 1 : le RTU réduit au minimum les actifs liés au remplissage aseptique sur un site donné, tout en permettant des économies significatives de CAPEX et d’OPEX par rapport à l’installation d’un système dédié sur mesure.
Au-delà des économies, le RTU offre d’autres avantages pratiques. Tout d’abord, il garantit une qualité élevée, facilement reproductible d’un site à l’autre ou par des prestataires externes en cas d’externalisation. La montée en échelle est simple et les difficultés liées au transfert de méthodes sont réduites. Dans certaines régions, une solution RTU sera économiquement avantageuse même pour une production à grande échelle, simplement parce qu’elle lève les incertitudes de qualité liées aux services tels que l’alimentation en électricité et en eau, y compris le maintien des normes de qualité exigées pour l’EPPI. Par ailleurs, le RTU offre la flexibilité nécessaire pour maîtriser l’empreinte des opérations de remplissage aseptique, par exemple en limitant la quantité d’équipements sur un site donné, ce qui peut être déterminant pour certaines organisations.
Zoom sur les flacons en verre moulé RTU de SGD Pharma
L’offre Sterinity, reposant sur Ompi EZ Fill®, utilise des flacons en verre moulé de Type I d’une qualité exemplaire. Un portefeuille de produits en constante expansion, décliné en plusieurs contenances, sera commercialisé au cours des deux prochaines années autour de deux modèles phares : un modèle ISO de qualité premium et un produit EasyLyo® optimisé.
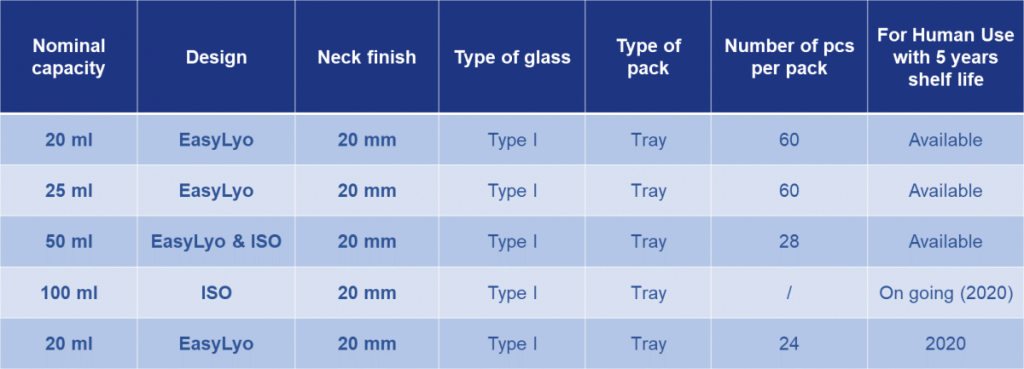
Tableau 1 : la plateforme Sterinity s’étendra à un portefeuille de flacons en verre moulé répondant directement à un large éventail d’applications parentérales.
Les flacons ISO constituent une option RTU en verre moulé de haute qualité, conforme à la norme ISO 8362-4. Le produit EasyLyo est une nouvelle génération de flacons en verre moulé qui allie résistance chimique et physique à une qualité cosmétique supérieure à celle des flacons moulés conventionnels. Leurs dimensions extérieures sont équivalentes à celles des modèles tubulaires de même volume, tandis que leur poids est inférieur d’environ 30 % à celui des flacons moulés standard. Ils associent ainsi la robustesse et la résistance à la casse des flacons moulés aux avantages d’un produit tubulaire en matière de conditionnement et de transport, des atouts particulièrement intéressants pour les applications de lyophilisation. Un fond optimisé favorisant le transfert thermique et une bague ISO de 20 mm garantissant un bouchage sûr répondent directement aux exigences de la lyophilisation.
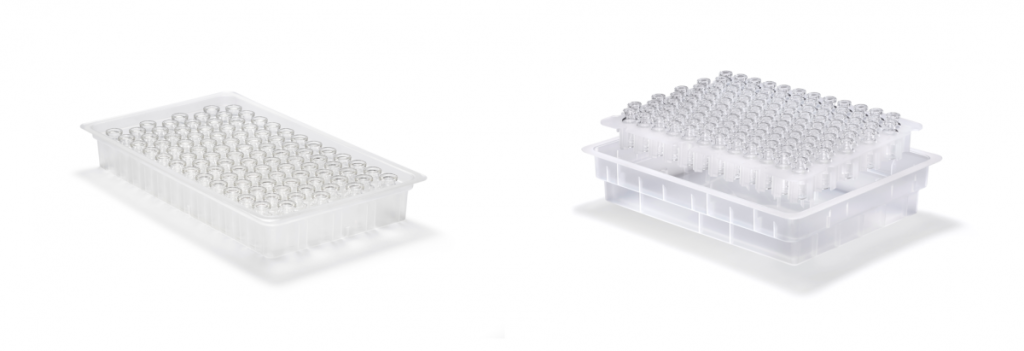
Figure 2 : les plateaux (à gauche) peuvent constituer la configuration optimale pour certaines applications, tandis que le nest and tub (à droite) offre la flexibilité permettant à une même unité d’alimenter plusieurs machines de remplissage utilisant différents types d’emballages.
Les deux types de flacons sont actuellement disponibles au format plateau ; les configurations nest and tub sont en cours de développement (voir figure 2). Au format plateau, les flacons RTU sont conditionnés à l’envers dans des plateaux aux dimensions de l’emballage secondaire Ompi EZ-fill/R, spécifié pour une technologie de remplissage donnée. Cette configuration permet de maximiser le nombre de flacons par plateau et donc la densité de conditionnement, optimisant ainsi le débit des opérations de remplissage/finition. Le format nest and tub est harmonisé entre tous les formats de flacons ainsi qu’avec les seringues et les cartouches, afin de permettre l’utilisation des mêmes points de manutention sur les lignes combinées. Les configurations en plateau comme en nest and tub sont conçues pour éviter tout contact verre contre verre et préserver l’intégrité du produit pendant le transport.
En résumé, en proposant à la fois des configurations nest and tub et en plateau, Sterinity apporte une solution efficace aux différents besoins de remplissage/finition, avec un portefeuille de flacons en verre qui répond directement aux attentes du marché.
Perspectives
Le marché en croissance des parentéraux recherche des solutions éprouvées pour rationaliser les procédés, concentrer les efforts sur les activités à valeur ajoutée et cœur de métier et réduire les coûts de production, en particulier alors que la structure de l’industrie évolue. De nombreux produits étant désormais développés et fabriqués en partenariat entre laboratoires pharmaceutiques, start-up de biotechnologie, CRO et CMO, le besoin de solutions flexibles facilitant des transferts de technologie sûrs et reproductibles ne cesse de croître. Le RTU est une approche efficace et rentable du remplissage aseptique, activité critique pour la sécurité mais non essentielle pour de nombreuses organisations, les flacons moulés étant indispensables à de nombreuses applications.
Le lancement de Sterinity, première solution commerciale de flacons moulés RTU, offre un potentiel important de réduction des coûts liés au remplissage aseptique, tout en améliorant la flexibilité, la qualité et la sécurité. En proposant des flacons moulés de la plus haute qualité pour tous les types de médicaments, ce nouveau produit étend les multiples avantages du RTU à un plus large éventail d’applications et aide l’industrie à mettre ses produits sur le marché plus rapidement et plus efficacement.
Références :
[1] IQVIA MIDAS, données réelles 2018 – base de données du marché mondial couvrant 93 pays et plus de quatre millions de conditionnements pharmaceutiques.
[2] FDA Guidance for Industry: Sterile Drug Products Produced By Aseptic Processing - Current Good Manufacturing Practice, septembre 2004
[3] Révision de l’Annexe 1 « Fabrication des médicaments stériles », décembre 2017
[4] USP 40 Physical Tests /<660> Containers – Glass. Consultable à l’adresse : https://hmc.usp.org/sites/default/files/documents/HMC/GCs-Pdfs/c660.pdf
[5] ISO 11135:2014 Stérilisation des produits de santé – Oxyde d’éthylène – Exigences de développement, de validation et de contrôle de routine d’un processus de stérilisation pour des dispositifs médicaux.